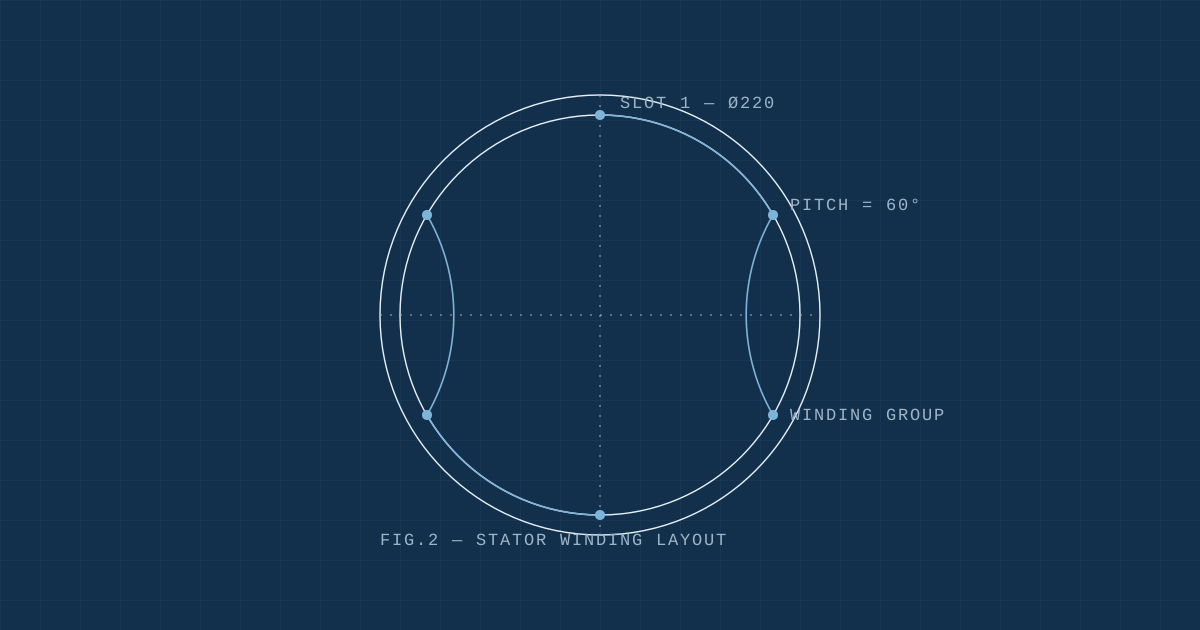
FIG.2 — 定子绕组排布与极距标注
DWG NO. CJM-2025-002 / ABOUT
从冲片开始,
把一台电机做对。
淄博创锦电机有限公司的工作台在淄博。冲片、绕组、浸漆、装配、检测,五道工序在同一个厂区里走完,每一道都有记录可查。
公司来历
淄博创锦电机有限公司做的是最朴素的一件事:替设备厂和终端用户把电机选对、做出来。淄博及周边的机械加工与化工配套产业密集,客户的需求五花八门——有人要替换一台停产多年的老电机,有人要为一台新研发的设备配一个安装尺寸特殊的动力头。我们从一个机座号、一张冲片图做起,逐步把九个标准品类补齐,同时保留非标定制这条线,因为标准品永远覆盖不了所有工况。工厂不大,但工序完整,客户来看样机时能直接走到嵌线和检测的工位旁边。
做事方法
我们的订单几乎都从参数表开始,而不是从型号开始。销售端先收集负载扭矩、运行周期、电源条件与环境参数,技术端核算额定功率、过载倍数与温升裕量,确认极数与机座号后才谈价格。这样做的好处是返工率低:电机装到设备上一次成功,比便宜一档价但反复试装划算得多。非标订单坚持先样机后批量,样机阶段的空载与堵转数据会原样发给客户,参数对不上就改冲片或绕组,改到对上为止。
团队分工
厂内团队按工序划分:设计负责冲片模具与绕组方案的电磁核算;嵌线与装配按固定作业指引操作,每台电机对应一张流程卡;检测岗独立于生产排班,负责绝缘电阻、耐压、空载与堵转测试并出具数据。对外沟通由技术与商务共同承接,客户面对的不是单纯的销售,而是一个能把需求直接翻译成图纸的接口。人员的经验集中在两个地方:绕组参数的匹配判断,以及异常噪音与振动的现场排查。